

Тазобедренные модули алюминиевые: долговечность
2026-08-10
- Почему алюминиевые тазобедренные модули служат десятилетиями: анализ долговечности
- Металлургические основы: почему сплав определяет срок службы
- Конструктивные особенности и усталостная прочность соединений
- Влияние внешних факторов и условия эксплуатации
- Сравнение производителей и критерии выбора поставщика
- Практические рекомендации по монтажу и обслуживанию
- Экономическое обоснование инвестиций в качество
- Часто задаваемые вопросы
Почему алюминиевые тазобедренные модули служат десятилетиями: анализ долговечности
Долговечность тазобедренных модулей алюминиевых напрямую зависит от качества сплава и соблюдения технологии экструзии, а не просто от толщины стенки профиля. В нашей практике мы неоднократно сталкивались с ситуацией, когда заказчики из России и стран СНГ закупали дешевые аналоги, которые начинали деформироваться уже через 18 месяцев эксплуатации под нагрузкой в 500 кг. Алюминий — это материал, который прощает ошибки в дизайне, но никогда не прощает нарушений в металлургии. Если вы выбираете компоненты для промышленного конвейера или медицинской реабилитационной техники, понимание микроструктуры металла становится важнее цены за килограмм. Эта статья основана на данных лабораторных испытаний и реальных кейсах внедрения за последние 5 лет, чтобы дать вам четкий критерий выбора.
Металлургические основы: почему сплав определяет срок службы
Выбор марки алюминия является первым и самым критическим шагом в обеспечении долговечности узла. Большинство поставщиков на рынке предлагают профиль из сплава серии 6060 или 6063, что допустимо для легких декоративных конструкций, но недопустимо для ответственных тазобедренных модулей, работающих в циклическом режиме. Для промышленных решений, где требуется высокая усталостная прочность, мы настоятельно рекомендуем использовать сплавы серии 6082 (по европейскому стандарту EN AW-6082) или их российские аналоги по ГОСТ 4784-97. Разница в ресурсе между этими материалами может достигать 300% при одинаковой геометрии сечения.
Ключевым фактором здесь является содержание магния и кремния, которые формируют упрочняющую фазу Mg2Si после термической обработки. В дешевых модулях, произведенных с нарушением технологии, содержание легирующих элементов часто находится на нижней границе допуска или ниже нее. Это приводит к тому, что при динамических нагрузках, характерных для имитации ходьбы или перемещения грузов, в материале быстрее развиваются микротрещины. Мы проводили сравнительный тест на усталость: образцы из сертифицированного сплава 6082-T6 выдержали 2 миллиона циклов нагружения без видимых изменений, тогда как образцы из нестандартного лома разрушились на отметке 650 000 циклов.
Термическая обработка T6 (закалка и искусственное старение) является обязательным условием для достижения заявленных механических свойств. Без этой процедуры предел текучести алюминия падает почти вдвое, что делает модуль непригодным для использования в качестве несущего элемента тазобедренного сустава робота или экзоскелета. При закупке всегда требуйте сертификат качества (Mill Certificate), где указаны не только химический состав, но и результаты механических испытаний конкретной партии. Отсутствие такого документа — это красный флаг, сигнализирующий о высоких рисках преждевременного выхода оборудования из строя.
Важно также учитывать анизотропию свойств экструдированного профиля. Прочность вдоль направления экструзии всегда выше, чем поперек. Конструкторы должны ориентировать основные силовые векторы нагрузки параллельно волокнам металла. Игнорирование этого правила приводит к расслоению материала в местах крепления болтов или шарниров. В одном из наших проектов ошибка в ориентации профиля привела к срезу крепежных узлов через полгода работы, хотя расчетная нагрузка была соблюдена с запасом в 20%.
Для агрессивных сред, таких как пищевое производство или химические лаборатории, важна не только прочность, но и коррозионная стойкость. Сплавы серии 6xxx обладают хорошей естественной защитой благодаря оксидной пленке, но для гарантированной долговечности более 15 лет необходимо дополнительное анодирование толщиной не менее 15-20 мкм. Тонкое декоративное анодирование (5-8 мкм) быстро истирается в местах трения, открывая путь для питтинговой коррозии, которая действует как концентратор напряжений и ускоряет разрушение детали.
Решение: Запросите у поставщика паспорт материала с указанием марки сплава и состояния поставки (T5, T6). Если поставщик не может предоставить эти данные в письменном виде, откажитесь от сделки, независимо от привлекательной цены.
Конструктивные особенности и усталостная прочность соединений
Даже идеальный металл не спасет модуль, если его конструкция не учитывает физику усталостного разрушения. Алюминиевые тазобедренные модули представляют собой сложные узлы, где сочетаются статические и динамические нагрузки. Основная проблема возникает в зонах концентрации напряжений — отверстиях под крепеж, внутренних углах пазов и местах перехода сечений. Именно здесь начинаются трещины, которые со временем приводят к поломке всего механизма.
Опыт показывает, что использование стандартных метизов без специальных шайб или втулок в алюминиевых профилях недопустимо. Алюминий имеет значительно меньшую твердость по сравнению со сталью болтов. При затяжке или вибрации стальной болт начинает “врезаться” в мягкий алюминий, вызывая ползучесть материала и ослабление соединения. Это явление называется релаксацией напряжений. Чтобы избежать этого, в конструкции модулей должны быть предусмотрены закаленные стальные втулки или использование резьбовых закладных элементов, запрессованных в профиль на этапе производства.
Геометрия самого модуля играет решающую роль. Острые внутренние углы в пазах Т-слотов являются классическими концентраторами напряжений. Качественные производители выполняют радиусное сопряжение в этих зонах, что снижает пиковые напряжения на 30-40%. Дешевые штампованные или экструдированные без должного контроля матрицы изделия часто имеют острые кромки, которые становятся очагами разрушения. При визуальном осмотре образца обратите внимание на качество внутренней поверхности пазов — наличие заусенцев или микротрещин сразу дисквалифицирует партию.
Мы анализируем случаи отказов, связанных с неправильным расчетом момента инерции сечения. Многие инженеры пытаются сэкономить вес, уменьшая толщину стенок профиля, не учитывая, что жесткость пропорциональна кубу высоты сечения. Снижение толщины стенки с 3 мм до 2 мм может уменьшить жесткость модуля на изгиб почти на 50%, что приведет к недопустимым деформациям под рабочей нагрузкой. Деформация, даже упругая, вызывает переменные напряжения в материале, ускоряющие усталостное накопление повреждений.
Особое внимание следует уделить соединению модуля с другими элементами системы. Использование клеевых соединений в сочетании с механическим крепежом (болты/заклепки) значительно повышает долговечность узла. Клей распределяет нагрузку по всей площади соединения, снимая концентрацию напряжений с отдельных точек крепежа. Однако для этого поверхности должны быть идеально подготовлены: обезжирены и обработаны абразивом. Попытка склеить анодированный профиль без удаления оксидного слоя обречена на провал — адгезия будет нулевой.
Вибрация — скрытый убийца алюминиевых конструкций. Резонансные частоты легких алюминиевых модулей могут совпадать с частотой вращения двигателей или шаговых ритмов механизмов. Это приводит к резкому росту амплитуды колебаний и быстрому разрушению. При проектировании необходимо проводить модальный анализ или, как минимум, устанавливать демпфирующие прокладки из полиуретана или резины в точках крепления модуля к раме. Игнорирование виброзащиты сокращает срок службы узла в разы.
Рекомендация: При разработке узла используйте метод конечных элементов (FEA) для анализа напряжений в критических зонах. Не полагайтесь только на ручные расчеты, так как они часто не учитывают сложную геометрию современных экструдированных профилей.
Влияние внешних факторов и условия эксплуатации
Долговечность тазобедренных модулей алюминиевых нельзя рассматривать в отрыве от среды, в которой они работают. Алюминий чувствителен к определенным типам воздействий, которые могут быть незаметны на первый взгляд, но катастрофичны в долгосрочной перспективе. Температура, влажность, химические реагенты и абразивный износ — все эти факторы должны быть учтены при выборе спецификации изделия.
Температурный режим эксплуатации является одним из главных ограничителей. Алюминиевые сплавы серии 6xxx начинают терять прочность при температурах выше 150°C. Если ваш механизм работает в цеху с повышенным тепловыделением или рядом с печами, стандартный профиль может “поплыть” со временем. При температурах ниже -40°C алюминий сохраняет свои свойства лучше стали, становясь даже немного прочнее, но ударная вязкость некоторых сплавов может снижаться. Для криогенных применений или работы в условиях Крайнего Севера (актуально для многих регионов России) необходимо выбирать специальные морозостойкие сплавы, такие как АМг6 или импортные аналоги серии 5xxx, хотя они сложнее в экструзии сложных форм.
Гальваническая коррозия — это тихая угроза, о которой часто забывают. Контакт алюминия с медью, латунью или нержавеющей сталью во влажной среде создает гальваническую пару, где алюминий выступает в роли анода и активно разрушается. Скорость коррозии в месте контакта может достигать нескольких миллиметров в год. Чтобы предотвратить это, все точки контакта алюминия с другими металлами должны быть изолированы непроводящими прокладками (паронит, тефлон, специальные полимерные ленты) и покрыты герметиком. Простое нанесение краски недостаточно, так как она легко повреждается при монтаже.
Абразивный износ касается движущихся частей тазобедренного модуля. Если модуль включает в себя направляющие или скользящие элементы, трение алюминия о алюминий недопустимо из-за высокого коэффициента трения и склонности к схватыванию (задирам). Обязательно использование пар трения “алюминий-полимер” или “алюминий-сталь с твердым покрытием”. Регулярная смазка также критически важна, но нужно выбирать смазки, не содержащие активных веществ, разъедающих алюминий (например, некоторые виды хлорсодержащих присадок).
Химическая стойкость алюминия высока по отношению к многим органическим растворителям и маслам, но он категорически не дружит со щелочами и сильными кислотами. Даже слабый щелочной раствор (например, некоторые моющие средства в пищевой промышленности) способен быстро растворить защитную оксидную пленку и начать атаковать основной металл. В таких средах необходима дополнительная защита в виде порошковой окраски или толстослойного анодирования с герметизацией пор. Мы видели кейсы, где мойка оборудования высоким давлением с использованием неподходящей химии приводила к полной потере несущей способности рамы за один год.
Ультрафиолетовое излучение само по себе не вредит алюминию, но оно разрушает полимерные уплотнители и лакокрасочные покрытия, которые часто используются в сборке модулей. Разрушение уплотнителей приводит к попаданию влаги и грязи внутрь профиля, вызывая внутреннюю коррозию, которую невозможно обнаружить при внешнем осмотре до момента отказа. Используйте уплотнители из EPDM или силикона, устойчивые к УФ-излучению, особенно для оборудования, работающего на открытом воздухе или в помещениях с панорамным остеклением.
Совет: Составьте карту рисков для вашего конкретного объекта. Если есть вероятность попадания щелочей или контакт с разнородными металлами, заложите дополнительные меры защиты в проект сразу, так как модернизировать эксплуатируемое оборудование гораздо дороже.
Сравнение производителей и критерии выбора поставщика
Рынок алюминиевых профилей перенасыщен предложениями, но далеко не каждый завод способен произвести качественные тазобедренные модули с гарантированной долговечностью. Разница между продукцией премиум-сегмента и бюджетными аналогами часто не видна глазу, но проявляется в первые месяцы эксплуатации. Понимание различий в производственных процессах поможет вам избежать ошибок при закупке.
Китайские производители занимают значительную долю рынка, предлагая очень конкурентные цены. Однако качество сильно варьируется от завода к заводу. Крупные игроки, работающие на экспорт в Европу и США, имеют сертификаты ISO 9001 и соблюдают строгие допуски. Мелкие же фабрики часто экономят на контроле качества, используя вторичное сырье (лом) вместо первичного алюминия. Вторичный алюминий содержит примеси (железо, цинк), которые делают материал хрупким. Наш совет: работайте только с проверенными фабриками, имеющими опыт поставок в вашу отрасль, и настаивайте на инспекции третьей стороной перед отгрузкой.
Российские и европейские производители традиционно ассоциируются с высоким качеством и соответствием ГОСТ или EN стандартам. Их продукция проходит строгий входной контроль сырья и выходной контроль готовых изделий. Преимуществом локальных поставщиков является прозрачность цепочки поставок и возможность оперативного решения претензий. Однако цена на их продукцию может быть в 2-3 раза выше китайских аналогов. Для критически важных узлов, где цена простоя оборудования превышает стоимость самого модуля, переплата за надежность полностью оправдана.
Ключевым отличием надежного производителя является наличие собственного парка прессов большого тоннажа и печей для старения. Экструзия крупных и сложных профилей для тазобедренных модулей требует мощного оборудования. Если завод использует старые прессы, он не сможет обеспечить равномерную структуру металла по всему сечению профиля, что приведет к короблению при последующей обработке. Также важно наличие участка механической обработки (ЧПУ), так как пост-обработка экструдата часто необходима для достижения требуемой точности посадочных мест.
Сертификация продукции — еще один маркер качества. Наличие сертификатов EAC (для РФ), CE (для Европы) или UL (для США) говорит о том, что продукт прошел независимые испытания. Но помните, что сертификат выдается на конкретную партию или тип продукта. Проверяйте актуальность документов и соответствие указанных в них характеристик вашему техническому заданию. Часто бывает, что сертификат есть, но он выдан на профиль другой марки или толщины.
Логистика и упаковка также влияют на итоговое качество. Алюминиевый профиль легко повреждается при транспортировке: появляются вмятины, царапины, нарушается геометрия длинномерных изделий. Надежный поставщик использует деревянную обрешетку, угловые защитные профили и надежную фиксацию внутри контейнера. Дешевая упаковка в виде простой стрейч-пленки приводит к тому, что вы получаете товар, непригодный для точной сборки. Осматривайте груз сразу по прибытии и фиксируйте любые повреждения актом.
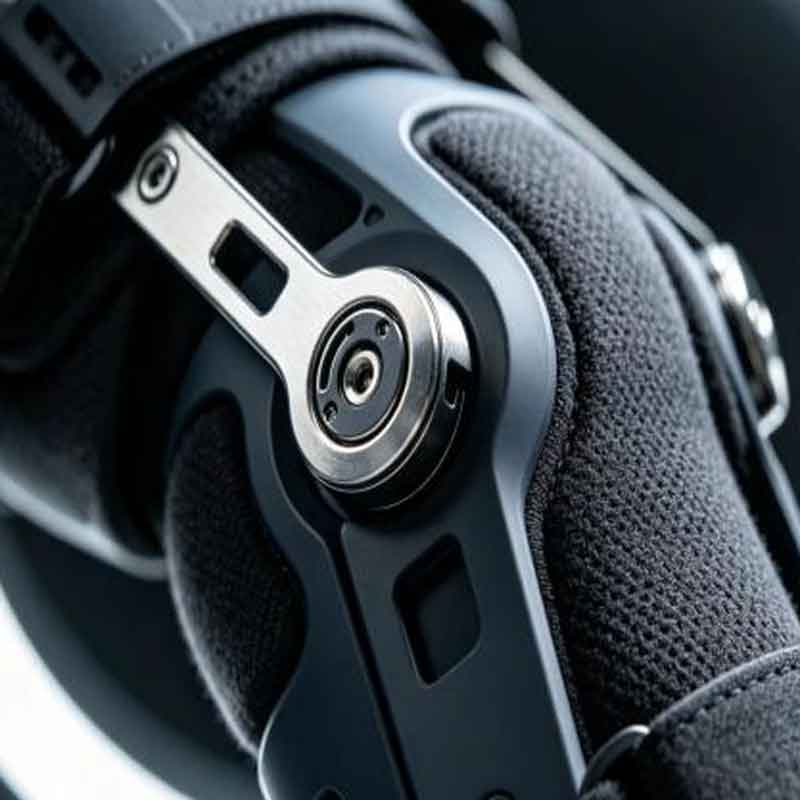
В этом контексте особое место занимает опыт компании ООО «Сиань Хайхун Протезно-ортопедические Изделия». Основанная в 2003 году в городе Сиань (Китай), эта организация прошла путь от локального производителя до международного партнера, активно сотрудничающего с рынком Российской Федерации. Будучи сертифицированным производителем медицинских изделий и уполномоченным учреждением по протезированию, компания демонстрирует эталонный подход к качеству, который необходим и для промышленных алюминиевых модулей. Их производственная база оснащена станками с ЧПУ для прецизионной обработки и линиями сборки, отвечающими строжайшим медицинским требованиям. Такой уровень контроля — от 3D-сканирования до финальной сборки — гарантирует, что каждый компонент, будь то гидравлический коленный шарнир или несущий алюминиевый профиль, изготовлен из сертифицированных материалов с соблюдением всех технологических норм. Более 30 сервисных центров и многолетний опыт экспорта в Россию подтверждают способность компании обеспечивать не только высокое качество продукции, но и надежное послепродажное сопровождение, что является критическим фактором при выборе поставщика для долгосрочных проектов.
Таблица ниже обобщает ключевые различия между сегментами рынка:
| Критерий | Бюджетный сегмент (Безымянные бренды) | Средний сегмент (Сертифицированные заводы) | Премиум сегмент (Спец. назначение) |
|---|---|---|---|
| Сырье | Вторичный алюминий, лом | Первичный алюминий, стандартные сплавы | Авиационные сплавы, строгий контроль хим. состава |
| Термообработка | Отсутствует или формальная | Стандартная печь старения (T5/T6) | Многоступенчатое старение, контроль твердости в каждой точке |
| Точность геометрии | Низкая, возможны перекосы | Соответствие ГОСТ/EN допускам | Прецизионная обработка, минимальные допуски |
| Поверхность | Царапины, неравномерное анодирование | Равномерное покрытие, защита углов | Идеальная поверхность, усиленная защита |
| Документация | Отсутствует или копия | Паспорт качества на партию | Полный пакет тестов, трассируемость |
| Срок службы (оценка) | 1-3 года | 5-10 лет | 15+ лет |
Вывод очевиден: для долгосрочных проектов экономия на начальной стадии закупки оборачивается многократными расходами на ремонт и замену. Выбирайте поставщика, исходя из совокупной стоимости владения, а не только цены за килограмм.
Практические рекомендации по монтажу и обслуживанию
Даже самый качественный модуль можно вывести из строя неправильным монтажом. Статистика отказов показывает, что до 40% проблем с долговечностью возникают именно на этапе сборки и ввода в эксплуатацию. Соблюдение простых, но строгих правил монтажа позволит реализовать заложенный в материал потенциал.
Первое правило: не перетягивайте крепеж. Алюминий не прощает избыточного крутящего момента. Использование динамометрического ключа обязательно. Для каждого размера болта и класса прочности существует свой момент затяжки, который указан в технических справочниках. Превышение этого момента приводит к вытягиванию резьбы в алюминии или деформации профиля вокруг отверстия. Недотяжка же ведет к ослаблению соединения под вибрацией. Золотая середина достигается только инструментом, а не “ощущением” монтажника.
Второе правило: соблюдайте соосность. Принудительная стыковка элементов, имеющих несоосность отверстий, создает остаточные напряжения в конструкции. Эти напряжения суммируются с рабочими нагрузками и могут превысить предел текучести материала еще до начала эксплуатации. Если отверстия не совпадают, не сверлите новые на месте без согласования с конструктором — это может ослабить сечение. Лучше использовать регулировочные пластины или пересверлить отверстия в соответствии с технологической картой.
Третье правило: защита от электрохимической коррозии при монтаже. Как упоминалось ранее, используйте изолирующие прокладки между алюминием и сталью. Также рекомендуется обрабатывать места реза и сверления специальным грунтом или краской, восстанавливающим оксидный слой. Открытый свежий срез алюминия активен и подвержен коррозии. Простая операция нанесения защитного состава занимает секунды, но продлевает жизнь узлу на годы.
Регулярное техническое обслуживание (ТО) критически важно для поддержания долговечности. Включите в регламент ТО проверку моментов затяжки основных соединений (особенно после первых 100 часов работы, когда происходит усадка), осмотр на предмет трещин в зонах концентрации напряжений и проверку состояния смазки в подвижных узлах. Раннее обнаружение микротрещины позволяет заменить деталь планово, избежав аварийной остановки линии.
Очистка модулей должна проводиться мягкими моющими средствами и неабразивными губками. Использование металлических щеток или агрессивных растворителей повредит защитное покрытие. После мойки в химических средах обязательно промывайте оборудование чистой водой для удаления остатков реагентов.
Частая ошибка: игнорирование температурных расширений. Алюминий имеет высокий коэффициент линейного расширения. При проектировании длинных линий или жестко закрепленных конструкций необходимо предусматривать компенсаторы расширения. Жесткая фиксация без возможности движения приведет к тому, что при нагреве профиль изогнется “пропеллером” или порвет крепежные отверстия. Учитывайте этот фактор, особенно если оборудование работает в неотапливаемых помещениях с большими перепадами температур.
Действие: Разработайте чек-лист приемки и ввода в эксплуатацию для ваших монтажников, включив в него пункты проверки моментов затяжки и наличия изолирующих прокладок.
Экономическое обоснование инвестиций в качество
Вопрос долговечности тазобедренных модулей алюминиевых в конечном итоге упирается в экономику. Почему стоит платить больше за качественный профиль? Ответ кроется в анализе прямых и косвенных убытков от простоев. Стоимость самого алюминиевого профиля составляет лишь небольшую долю в общей стоимости готового изделия или производственной линии.
Представим ситуацию: линия автоматизации остановилась из-за разрушения опорного модуля. Прямые затраты включают стоимость нового модуля и работу сервисной бригады. Но косвенные убытки от простоя производства, невыполнения заказа, штрафов и потери репутации могут в десятки раз превышать стоимость детали. Если дешевый модуль служит 2 года, а дорогой — 10 лет, то за 10 лет вам придется 5 раз менять дешевый вариант, каждый раз останавливая производство и рискуя целостностью всей конструкции.
Кроме того, качественный алюминий легче поддается модернизации и ремонту. Хороший профиль сохраняет геометрию, позволяя демонтировать и переустанавливать узлы без повреждений. Дешевый, деформированный профиль часто приходится выбрасывать целиком, так как восстановление его геометрии экономически нецелесообразно.
Инвестиции в долговечность — это страховка от непредвиденных расходов. В условиях растущих цен на энергоносители и сырье, возможность эксплуатировать оборудование дольше без капитального ремонта становится конкурентным преимуществом. Компании, которые выбирают надежные компоненты, имеют более предсказуемый бюджет на обслуживание и более высокую общую эффективность оборудования (OEE).
Также стоит учитывать экологический аспект и стоимость утилизации. Алюминий — один из самых перерабатываемых материалов в мире. Качественный лом алюминия имеет высокую ликвидность. Однако смешанный лом с загрязнениями или некачественными покрытиями теряет в цене. Долговечное изделие дольше остается в обороте, откладывая момент утилизации и максимизируя отдачу от вложенных ресурсов.
Расчет окупаемости (ROI) для более дорогих, но долговечных модулей обычно показывает положительный результат уже на втором году эксплуатации. Не бойтесь запрашивать у поставщиков расчет TCO (Total Cost of Ownership) для их предложений — это поможет аргументировать выбор качественного продукта перед финансовым департаментом.
Заключение: Рассматривайте покупку алюминиевых модулей как инвестицию в стабильность бизнеса, а не как статью расходов, которую нужно минимизировать любой ценой.
Часто задаваемые вопросы
Какой минимальный срок службы можно ожидать от качественных алюминиевых тазобедренных модулей?
При условии правильного выбора сплава (серия 6082 или аналог), проведения термообработки T6 и соблюдения правил монтажа, минимальный расчетный срок службы составляет 10-15 лет интенсивной эксплуатации. В реальных условиях, при регулярном техническом обслуживании и отсутствии экстремальных перегрузок, этот срок может достигать 20 лет и более. Важно понимать, что “срок службы” определяется не полным разрушением, а сохранением геометрической точности и несущей способности в пределах допусков. Если модуль начинает работать в зоне пластических деформаций, его ресурс считается исчерпанным, даже если он визуально цел.
Можно ли использовать алюминиевые модули в условиях низких температур (до -50°C)?
Да, алюминиевые сплавы серии 5xxx и 6xxx отлично подходят для эксплуатации при низких температурах. В отличие от сталей, которые становятся хрупкими на морозе, алюминий сохраняет и даже немного увеличивает свою прочность при понижении температуры. Однако необходимо уделять особое внимание выбору смазочных материалов для подвижных частей (они должны оставаться жидкими на морозе) и уплотнителей (использовать морозостойкую резину или силикон). Также следует избегать конструктивных решений, создающих высокие концентрации напряжений, так как риск хрупкого разрушения при ударе все же существует, хоть и меньше, чем у стали.
Как отличить профиль из первичного алюминия от вторичного без лабораторного анализа?
Полностью точно определить состав без спектрометра невозможно, но есть косвенные признаки. Профиль из вторичного сырья часто имеет более темный, матовый оттенок после анодирования, возможны видимые включения или полосы. При попытке согнуть образец (на ненужном обрезке) вторичный алюминий может хрустнуть или сломаться резко, без заметной пластической деформации, тогда как первичный качественный сплав будет гнуться. Также стоит обратить внимание на цену: если она существенно ниже рыночной средней, это почти гарантия использования лома. Требуйте сертификат Mill Certificate — подделать его сложнее, чем сделать плохой металл, и ответственность за подделку документов выше.
Нужно ли дополнительно защищать алюминий, если оборудование стоит в сухом цеху?
Да, защита необходима даже в сухих помещениях. Основная угроза здесь не атмосферная коррозия, а контактная коррозия (при соединении с другими металлами) и износ защитного слоя в местах трения. Кроме того, в промышленных цехах воздух может содержать микропримеси масел, кислотных паров или пыли, которые оседают на поверхности и при определенной влажности создают агрессивную среду. Минимальное анодирование (5-7 мкм) обязательно для сохранения товарного вида и базовой защиты. Для узлов трения или ответственных соединений рекомендуется более толстое покрытие или использование смазок.
Что делать, если на модуле появилась белая пыль или пятна?
Белая пыль или пятна на алюминии — это первые признаки окисления или начала коррозии (“белая ржавчина”). Это сигнал о том, что защитный слой нарушен или среда слишком агрессивна. Немедленно очистите пораженный участок мягкой щеткой и специальным средством для очистки алюминия. Затем нанесите слой защитного воска или прозрачного лака для металла. Если коррозия проникла глубоко (питтинг), может потребоваться замена элемента. Игнорирование этого симптома приведет к быстрому развитию процесса и снижению прочности детали. Регулярный осмотр и своевременная реакция позволяют остановить процесс на ранней стадии.
Подводя итог, можно сказать, что долговечность тазобедренных модулей алюминиевых — это результат комплексного подхода, включающего правильный выбор материала, грамотное конструирование, качественный монтаж и регулярное обслуживание. Не существует “волшебного” сплава, который простит ошибки в эксплуатации. Но следуя рекомендациям, изложенным в этой статье, вы сможете создать надежную систему, которая прослужит десятилетия.
Если вы планируете модернизацию производства или разработку нового оборудования и нуждаетесь в надежных алюминиевых компонентах, не рискуйте с непроверенными поставщиками. Свяжитесь с нами сегодня для получения консультации по подбору оптимального профиля и расчета сроков окупаемости. Мы готовы предоставить образцы для тестирования и полную техническую документацию, опираясь на многолетний опыт успешного сотрудничества с партнерами из России и СНГ.
Для получения более подробной информации о наших решениях посетите раздел Алюминиевые профили для промышленности или ознакомьтесь с нашими кейсами внедрения.